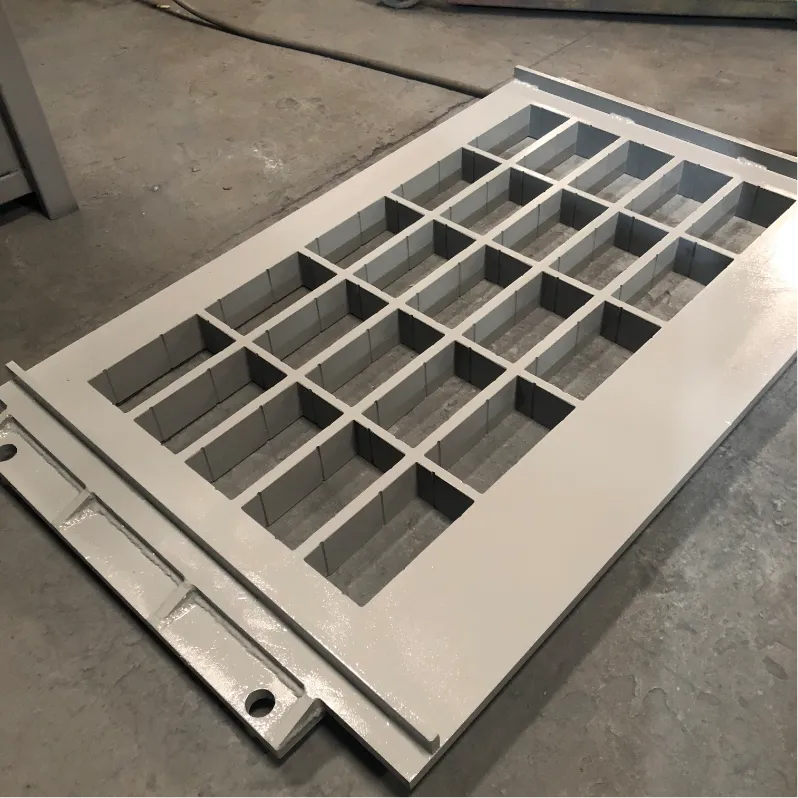
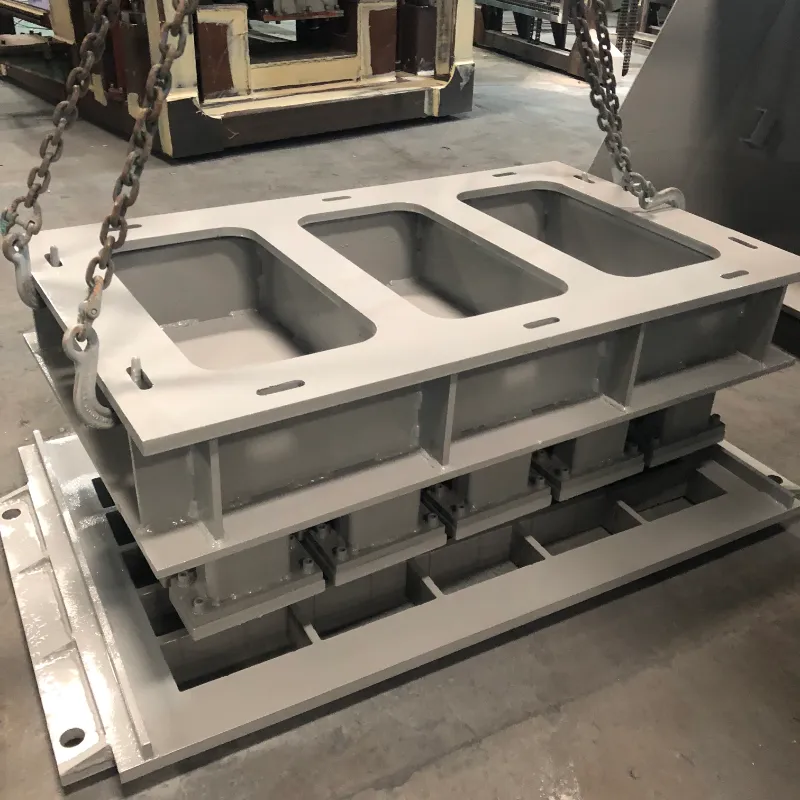
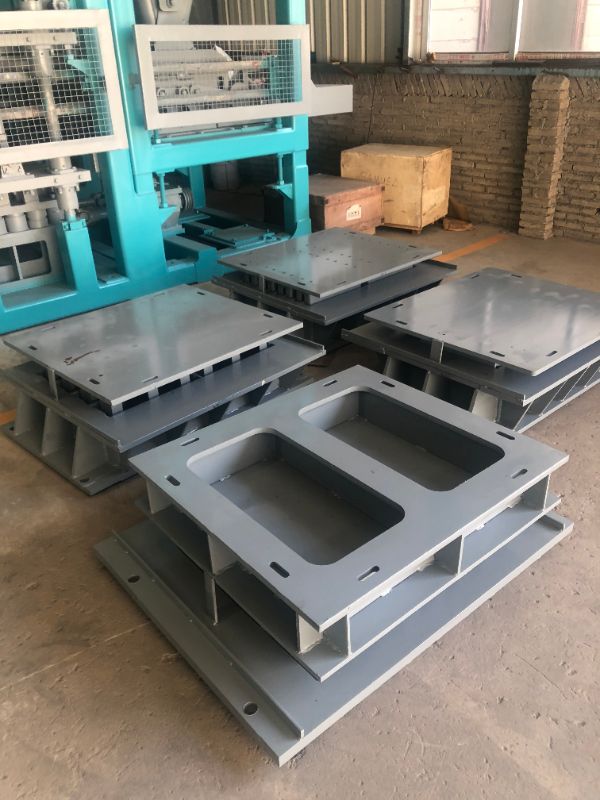
FORNECEMOS SOLUÇÕES COMPLETAS PARA FABRICANTES DE BETÃO.
Para concretobloquearprodutores, a fase de desmoldagem é onde a produtividade e a qualidade do produto permanecem ou diminuem. Quando o concreto gruda, rachaduras ou superfícies apresentam falhas durante a desmoldagem, os custos com tempo de inatividade, desperdício e produto rejeitado se acumulam rapidamente. Compreender as causas desses problemas comuns — e saber como resolvê-los — é essencial para manter uma linha de produção eficiente.
Na Fujian Unik Mold Technology Co., Ltd., projetamos moldes de concreto de alto desempenho desde 2010. Com base em nossa experiência atendendo 28 mercados de exportação, aqui está um guia prático de solução de problemas para os problemas de desmoldagem mais frequentes.
A aderência é um dos problemas mais comuns e frustrantes na produção de concreto. Ele retarda os ciclos, danifica o molde e o produto e pode interromper a linha.
Causas prováveis:
Aplicação de óleo de liberação insuficiente ou irregular
Agente desmoldante de baixa qualidade que não corresponde ao tipo de concreto
Desgaste da superfície da cavidade criando pontos de fricção
Tempo de desmoldagem inadequado – muito cedo ou muito tarde
Mistura de concreto rígida e de baixa trabalhabilidade
Soluções:
Aplique uma camada fina e uniforme de óleo desmoldante profissional em todas as superfícies da cavidade
Polir novamente as cavidades do molde para restaurar um acabamento superficial liso (UNIK recomenda Ra 1.6)
Mantenha um tempo de desmoldagem consistente, idealmente 10 a 15 segundos após a vibração
Ajuste sua mistura de concreto para melhorar a fluidez e reduzir a pegajosidade
Buracos de ar na superfície dos blocos acabados são mais do que uma preocupação cosmética – eles podem comprometer a integridade estrutural.
Causas prováveis:
Vibração insuficiente, impedindo que o ar preso escape
Mistura de concreto excessivamente viscosa que retém bolhas de ar
Má distribuição da alimentação, deixando bolsas de ar na cavidade
Uso de agentes desmoldantes à base de óleo que podem reter ar na superfície do molde
Soluções:
Recalibre a frequência de vibração para a faixa recomendada de 50–60 Hz
Melhore a fluidez do concreto ajustando o desenho da mistura ou adicionando plastificantes
Garanta uma alimentação uniforme e completa em todas as cavidades
Considere o uso de agentes desmoldantes à base de água, que demonstraram produzir melhor qualidade de superfície do que alternativas à base de óleo
Blocos rachados representam uma perda direta de material e mão de obra.
Causas prováveis:
A mistura está muito seca, reduzindo a força verde
Tempo de cura inadequado antes da desmoldagem
Vibração inadequada – muito baixa ou muito alta
Tensão mecânica devido à aderência durante a desmoldagem
Mudanças repentinas de temperatura após a produção
Soluções:
Aumente o teor de água ou adicione um plastificante à mistura
Estenda o tempo de cura para 24–48 horas antes da desmoldagem
Ajuste a vibração para a frequência correta para o tamanho e formato específico do seu bloco
Garanta uma desmoldagem suave e lubrificação adequada da cavidade para evitar aderência
Um acabamento superficial áspero afeta tanto a estética quanto a comercialização.
Causas prováveis:
Superfícies de cavidade desgastadas ou arranhadas
Resíduos de cimento seco deixados no molde de ciclos anteriores
Óleo de liberação de baixa qualidade
Mistura de concreto muito seco
Soluções:
Polir novamente as paredes da cavidade para restaurar o acabamento superficial liso
Limpe o molde imediatamente após cada turno para evitar acúmulo de cimento
Use um agente desmoldante adequado (evite usar diesel ou outros substitutos)
Aumentar a proporção de areia fina ou ajustar a proporção água-cimento
Danos nas bordas e cantos dos blocos costumam ser um sinal de estresse mecânico durante a desmoldagem.
Causas prováveis:
Cantos da cavidade desgastados ou danificados
Desmoldagem difícil devido à mistura pegajosa
Vibração excessiva causando fragilidade nas bordas
Cura incorreta ou secagem muito rápida
Soluções:
Reparar ou substituir inserções de cavidade danificadas
Aplique óleo de liberação uniformemente em todas as superfícies
Equilibre a vibração para evitar compactação excessiva
Mantenha as condições de cura estáveis e sombreadas
Microrragias e descoloração cinza podem aparecer nas superfícies dos blocos, afetando principalmente produtos premium onde a aparência é importante.
Causas prováveis:
Adesão entre o concreto e a superfície do molde durante a desmoldagem, conhecida como "adesão de sapata"
Formação de “bloom” em blocos confeccionados com cimento branco
Soluções:
Otimize o tempo de desmoldagem e a aplicação do agente desmoldante
Para produtos de cimento branco, controle cuidadosamente as condições de cura e a seleção do agente desmoldante para evitar a formação de blooms
Dimensões de bloco inconsistentes indicam um problema com a estabilidade do molde ou alinhamento da máquina.
Causas prováveis:
Deformação da estrutura do molde devido à fadiga vibratória de longo prazo
Parafusos soltos ou inserções de cavidade desalinhadas
Desequilíbrio de vibração da máquina
Alimentação irregular ou mistura inconsistente
Soluções:
Aperte todos os parafusos usando uma chave de torque para garantir o alinhamento adequado
Verifique os pinos de alinhamento e substitua os que estiverem desgastados
Ajuste os motores de vibração para equilíbrio
Padronize a alimentação e misture a consistência

Muitos problemas de desmoldagem podem ser evitados através do projeto adequado do molde e da seleção do material:
Ângulo de inclinação: Uma conicidade adequada nas paredes da cavidade é essencial para uma desmoldagem limpa. Sem ele, os blocos permanecerão independentemente da qualidade do agente desmoldante.
Raio do canto: cantos agudos de 90 graus são pontos de tensão onde a trinca começa. Os designs UNIK incorporam cantos arredondados de 3 a 5 mm para reduzir danos nas bordas.
Acabamento de superfície: Uma superfície de cavidade polida (Ra 1.6) reduz o atrito e melhora o desempenho de desmoldagem em até 30%.
Tratamento térmico: A cementação adequada atinge uma dureza superficial de HRC58-62 enquanto mantém a tenacidade do núcleo, reduzindo o desgaste que leva à aderência.
Classe de aço: O uso de materiais de alta qualidade, como 42CrMo ou aços para ferramentas, garante que o molde mantenha sua forma e qualidade de superfície em 80.000 a 100.000 ciclos.
A maioria dos problemas de desmoldagem são previsíveis e evitáveis. Ao identificar sistematicamente a causa raiz – seja no projeto da mistura, nas configurações de vibração, na aplicação do agente desmoldante ou na condição do molde – você pode implementar soluções direcionadas que reduzem o desperdício e o tempo de inatividade.
Um molde bem conservado pode durar de 80.000 a 100.000 ciclos, mantendo a qualidade perfeita da superfície do bloco e operando suavemente em linhas automáticas de alta velocidade. Com solução de problemas adequada e engenharia de molde de alta precisão, você pode manter sua linha de produção funcionando de maneira eficiente, com taxas de defeitos mais baixas e interrupções mínimas.